Last updated: 12 พ.ย. 2569 | 11 จำนวนผู้เข้าชม |

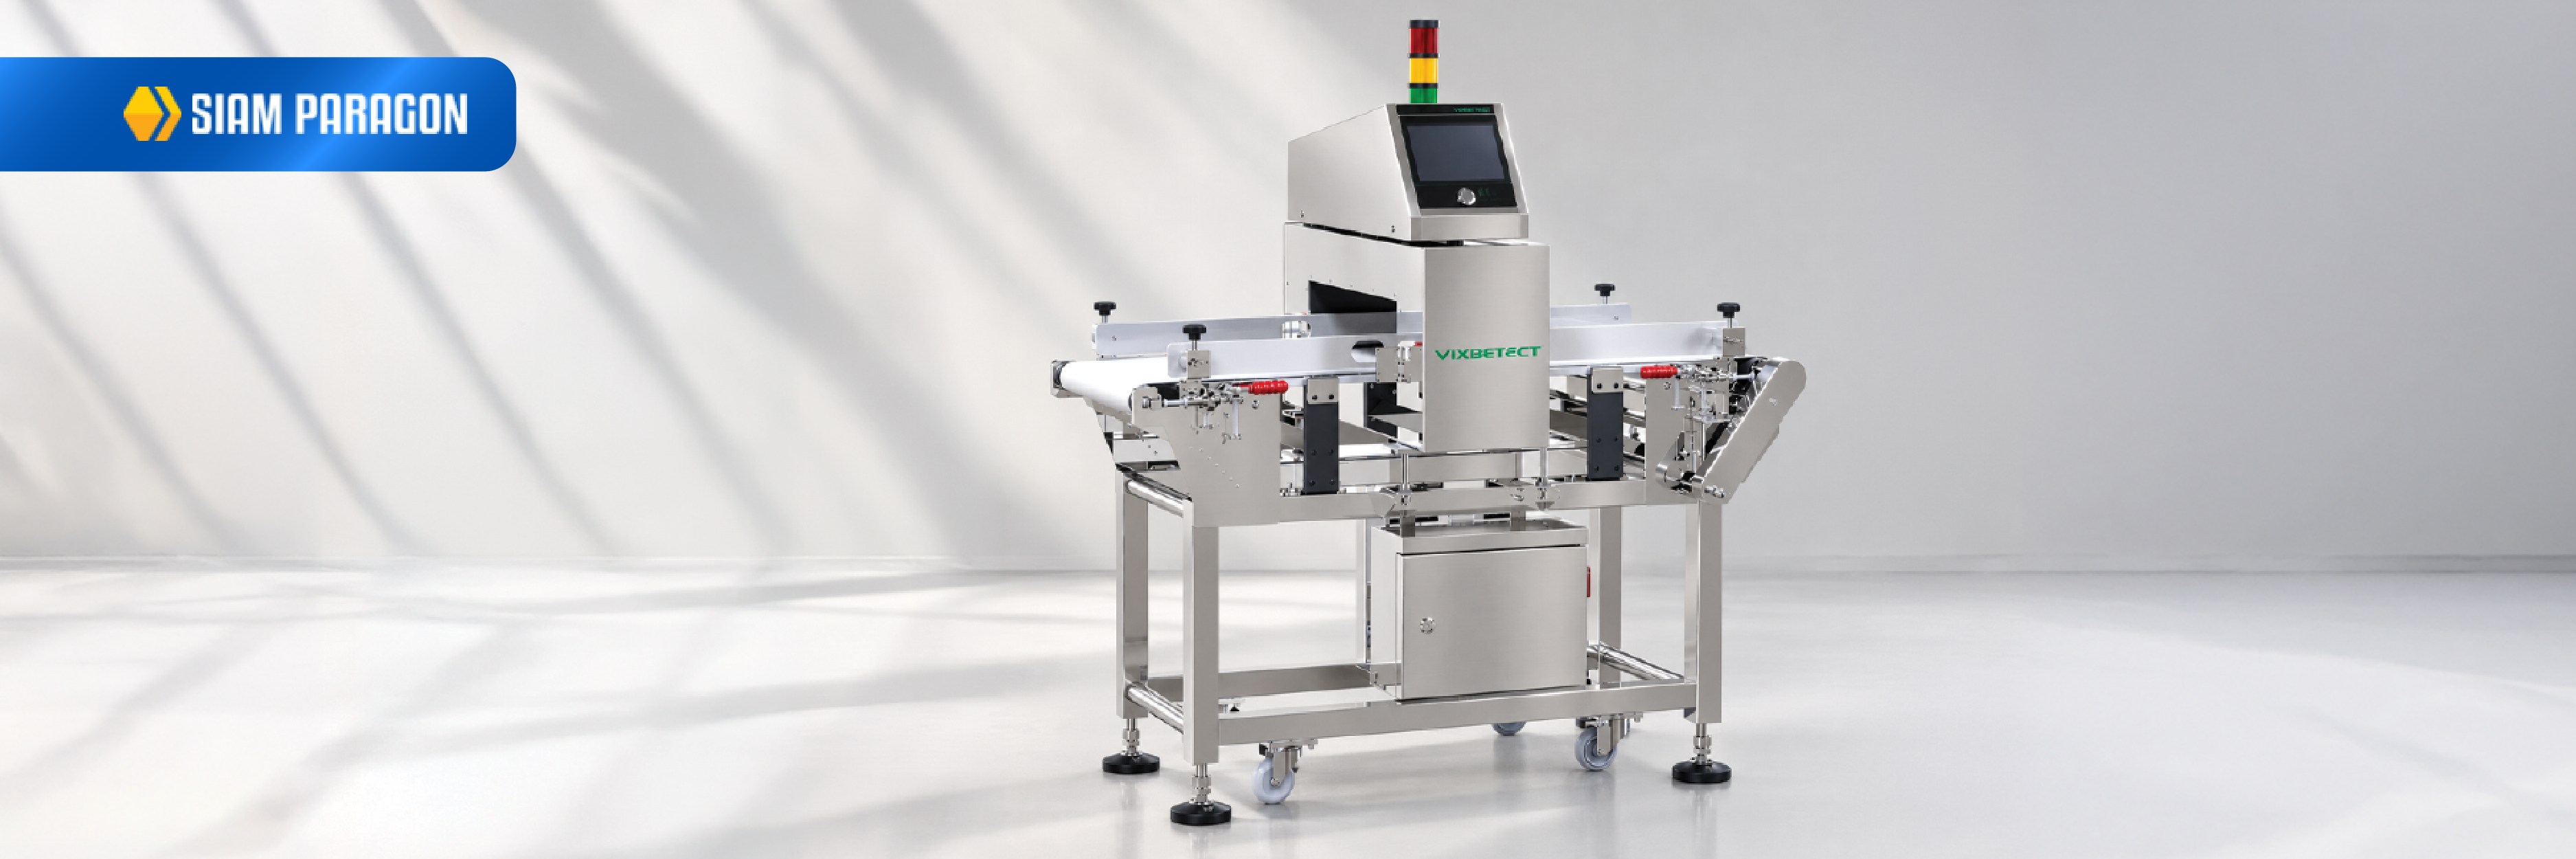
หลายโรงงานมี Metal Detector ติดตั้งอยู่ในไลน์ผลิตเป็นปกติ แต่สิ่งที่มักถูกมองข้ามคือ วิธีใช้เครื่อง Metal detector ให้ทำงานได้อย่างที่ควรจะเป็นในทุกกะการผลิต การเปิดเครื่องแล้วปล่อยให้สายพานวิ่งผ่านไปเรื่อย ๆ ไม่ได้แปลว่าเครื่องกำลังตรวจจับโลหะได้อย่างมีประสิทธิภาพ หากไม่มีการตรวจสอบและควบคุมตามขั้นตอนที่ถูกต้อง ความเสี่ยงจากการตรวจจับผิดพลาดอาจเกิดขึ้นโดยที่ไม่มีใครรู้ตัว
บทความนี้รวบรวม 6 ข้อควรทำและไม่ควรทำที่ฝ่ายผลิต ฝ่าย QA/QC และฝ่าย Maintenance ควรยึดเป็นแนวทางในการใช้งานประจำวัน โดยอ้างอิงหลักการทั่วไปจากคู่มือผู้ผลิตและแนวทางมาตรฐานอุตสาหกรรม
ทำไมการใช้งาน Metal Detector ประจำวันจึงต้องมี Routine Check?
การใช้งาน Metal detector ในโรงงาน ที่ดีไม่ได้เริ่มจากการกดปุ่มเปิดเครื่อง แต่เริ่มจากการตรวจสอบสภาพเครื่องก่อนเริ่มกะ (Routine Check) เพื่อยืนยันว่าเครื่องอยู่ในสภาพพร้อมทำงานจริง ไม่ใช่แค่ไฟติดและสายพานวิ่งได้
Routine Check ที่ควรมีก่อนเริ่มผลิต ได้แก่ การตรวจสอบสภาพภายนอกของเครื่อง การตรวจสอบค่าตั้งค่าที่เกี่ยวข้องกับผลิตภัณฑ์ที่กำลังจะผลิต และการตรวจสอบว่าระบบตรวจจับกับระบบ Reject (หากมี) ทำงานสอดคล้องกัน ขั้นตอนเหล่านี้ช่วยลดโอกาสที่โรงงานจะใช้งานเครื่องทั้งที่มีความผิดปกติซ่อนอยู่โดยไม่รู้ตัว
อย่างไรก็ตาม Routine Check เป็นเพียงกลไกลดความเสี่ยง ไม่ใช่การรับประกันว่าจะไม่มีความผิดพลาดเกิดขึ้นเลย ทุกขั้นตอนจึงควรทำควบคู่กับ SOP ของโรงงานและคู่มือของผู้ผลิตเครื่องเสมอ
6 ข้อควรทำและไม่ควรทำ เมื่อใช้งาน Metal Detector
1. ตรวจสอบสภาพเครื่องก่อนเริ่มกะ
ควรทำ: ตรวจสอบสภาพภายนอกของเครื่อง บริเวณจุดตรวจจับ สายพานหรือส่วนลำเลียงที่เกี่ยวข้อง หน้าจอแสดงผล และระบบแจ้งเตือนหรือ Reject หากเครื่องมีระบบนี้ติดตั้งอยู่ ให้ทำเป็นขั้นตอนแรกก่อนเริ่มสายการผลิตทุกครั้ง
ไม่ควรทำ: เริ่มเดินสายการผลิตทันทีโดยไม่ตรวจสอบว่าเครื่องและส่วนประกอบที่เกี่ยวข้องอยู่ในสภาพพร้อมใช้งานหรือไม่
2. ทดสอบเครื่องตรวจจับโลหะก่อนเริ่มกะด้วย Test Piece ตามขั้นตอนที่กำหนด
การทดสอบเครื่องตรวจจับโลหะก่อนเริ่มกะด้วย Test Piece เป็นขั้นตอนที่ยืนยันว่าระบบตรวจจับยังทำงานได้ตามที่ออกแบบไว้ Test Piece ที่ใช้ต้องเป็นชนิดและขนาดที่เหมาะสมกับระบบของเครื่องนั้น ๆ และต้องใช้งานตามวิธีที่ผู้ผลิตเครื่องหรือ SOP ของโรงงานกำหนดไว้ ไม่ใช่การสุ่มเลือกวัสดุใดวัสดุหนึ่งมาทดสอบ
ไม่ควรทำ: ใช้วัสดุหรือวัตถุทั่วไปแทน Test Piece ที่ผ่านการรับรอง หรือทดสอบแบบไม่เป็นขั้นตอนจนไม่สามารถนำผลไปอ้างอิงได้อย่างน่าเชื่อถือ
หมายเหตุ: ขนาดและประเภทของ Test Piece ที่เหมาะสมแตกต่างกันไปตามรุ่นเครื่องและลักษณะผลิตภัณฑ์ ควรตรวจสอบจากคู่มือผู้ผลิตหรือ SOP ของโรงงานโดยตรง
3. ตรวจสอบและควบคุมค่า Sensitivity อย่างเหมาะสม
Sensitivity คือค่าที่เกี่ยวข้องกับความสามารถในการตรวจจับของระบบ และควรตั้งค่าให้สัมพันธ์กับลักษณะของผลิตภัณฑ์และกระบวนการผลิตในขณะนั้น เนื่องจากปัจจัยอย่างความชื้น อุณหภูมิ หรือส่วนประกอบของผลิตภัณฑ์อาจส่งผลต่อค่าที่เหมาะสมได้
ไม่ควรทำ: ปรับ Sensitivity สูงขึ้นหรือลดลงตามความรู้สึกเพื่อแก้ปัญหาการ Reject บ่อยครั้ง โดยไม่ตรวจสอบสาเหตุที่แท้จริงก่อน เพราะอาจทำให้ความสามารถในการตรวจจับลดลงโดยไม่รู้ตัว
การกำหนดค่า Sensitivity ที่เหมาะสมควรอ้างอิงจากคู่มือผู้ผลิตและผลการ Validate ของแต่ละผลิตภัณฑ์ ไม่มีตัวเลขตายตัวที่ใช้ได้กับทุกเครื่องหรือทุกผลิตภัณฑ์
4. รักษาความสะอาดและตรวจสอบสิ่งแปลกปลอมรอบเครื่อง
ความสะอาดของบริเวณรอบเครื่องและสายการผลิตมีผลต่อการใช้งานโดยตรง โดยเฉพาะในโรงงานที่มีฝุ่น เศษวัสดุ หรือสิ่งตกค้างจากกระบวนการผลิตสะสมอยู่บริเวณจุดตรวจจับ
ควรทำ: ทำความสะอาดตามขั้นตอนที่โรงงานกำหนดเป็นส่วนหนึ่งของการดูแลเครื่องตรวจจับโลหะ และตรวจสอบจุดที่อาจมีสิ่งสะสมอย่างสม่ำเสมอ
ไม่ควรทำ: ใช้วิธีทำความสะอาด สารเคมี หรือปริมาณน้ำในลักษณะที่อาจไม่เหมาะสมกับตัวเครื่อง หากต้องใช้วิธีทำความสะอาดเฉพาะ ควรอ้างอิงจากคู่มือผู้ผลิตเป็นหลัก
5. ไม่เปลี่ยนแปลงการตั้งค่าโดยไม่ตรวจสอบสาเหตุ
เมื่อเกิด False Reject หรือเครื่องทำงานผิดปกติ สิ่งที่ไม่ควรทำคือการแก้ปัญหาด้วยการเปลี่ยนค่าต่าง ๆ แบบสุ่มโดยไม่เข้าใจต้นตอ ข้อควรระวังการใช้เครื่องตรวจจับโลหะในกรณีนี้คือ การตรวจสอบสาเหตุที่เกี่ยวข้องก่อนเสมอ ไม่ว่าจะเป็นตัวผลิตภัณฑ์ สภาพแวดล้อม การติดตั้ง การตั้งค่า สภาพเครื่อง หรือขั้นตอนการผลิต
ไม่ควรทำ: ปรับค่าจนเครื่อง Reject น้อยลงโดยไม่ตรวจสอบว่าความสามารถในการตรวจจับยังเป็นไปตามข้อกำหนดของกระบวนการหรือไม่ เพราะอาจแก้ปัญหาที่ปลายเหตุแต่สร้างความเสี่ยงใหม่ขึ้นมาแทน
6. บันทึกผลการตรวจสอบและบำรุงรักษาตามรอบ
การบันทึกผลการทดสอบ การตรวจสอบ และการบำรุงรักษาอย่างต่อเนื่อง ช่วยให้โรงงานสามารถติดตามประวัติการใช้งานและตรวจสอบย้อนกลับได้เมื่อเกิดปัญหา
ควรทำ: ปฏิบัติตาม Maintenance Schedule และ SOP ที่กำหนดไว้ พร้อมบันทึกผลตามระบบของโรงงานทุกครั้ง
ไม่ควรทำ: ข้ามการตรวจสอบหรือบำรุงรักษา เพียงเพราะเครื่องยังสามารถเปิดใช้งานได้ตามปกติในวันนั้น เนื่องจากความผิดปกติบางอย่างอาจไม่แสดงผลให้เห็นทันที
หาก Metal Detector ตรวจไม่ผ่าน ควรทำอย่างไร?
เมื่อผลการทดสอบไม่เป็นไปตามเกณฑ์ที่โรงงานกำหนด แนวทางเบื้องต้นในระดับกระบวนการที่ควรพิจารณา ได้แก่